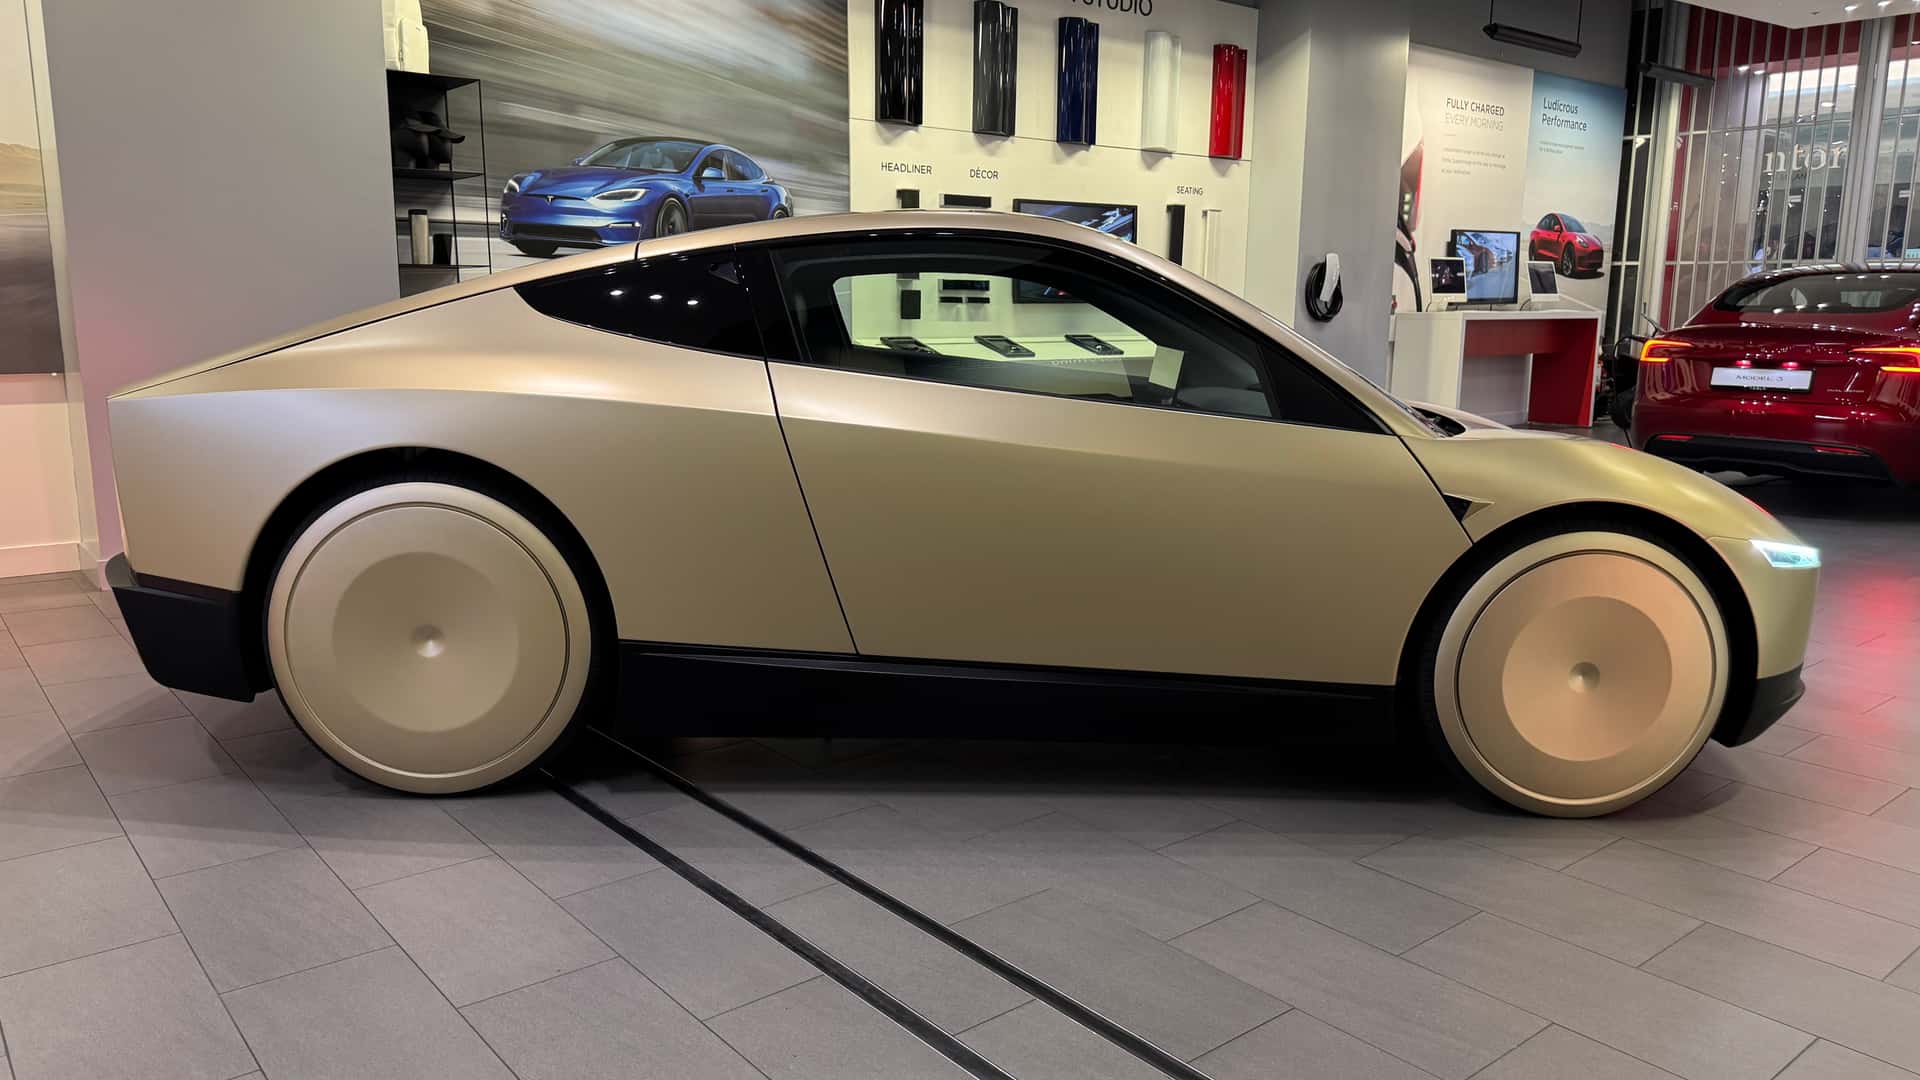
10月31日消息,据国外媒体报道,特斯拉首次公开Cybercab的“拆箱式”(Unboxed)生产工艺:整车被拆成前舱、后舱、侧围和底板四条分线各自装配,最后在自动合装线上拼成一台车,总装环节只剩约25个工位——而Model Y需要5到10倍,也就是一两百个。车身塑料外板在注塑时直接着色,整条涂装车间被省掉,产线自动化率约78%。
传统造车的顺序是先把白车身焊起来、进涂装、再沿着一长串工位往里塞底盘、线束和内饰,越往后越要伸手进车里干活。特斯拉的拆箱式逻辑正好相反:让人和机器人面对更小、更容易够到的分总成,把最费时的内饰和管路工作提前到合装之前完成。
前舱模块是这套工艺的核心。特斯拉称,车头模块集中了整车约一半的零件与价值:电驱、悬架、热管理硬件先固定在一个定位托盘上,已经装好仪表台的车身前结构再从上方扣下来。侧围可以在平放状态下装配,顶棚组件在舒适高度安装;座椅和地毯直接装到电池包上,电池包上盖就是座舱地板。
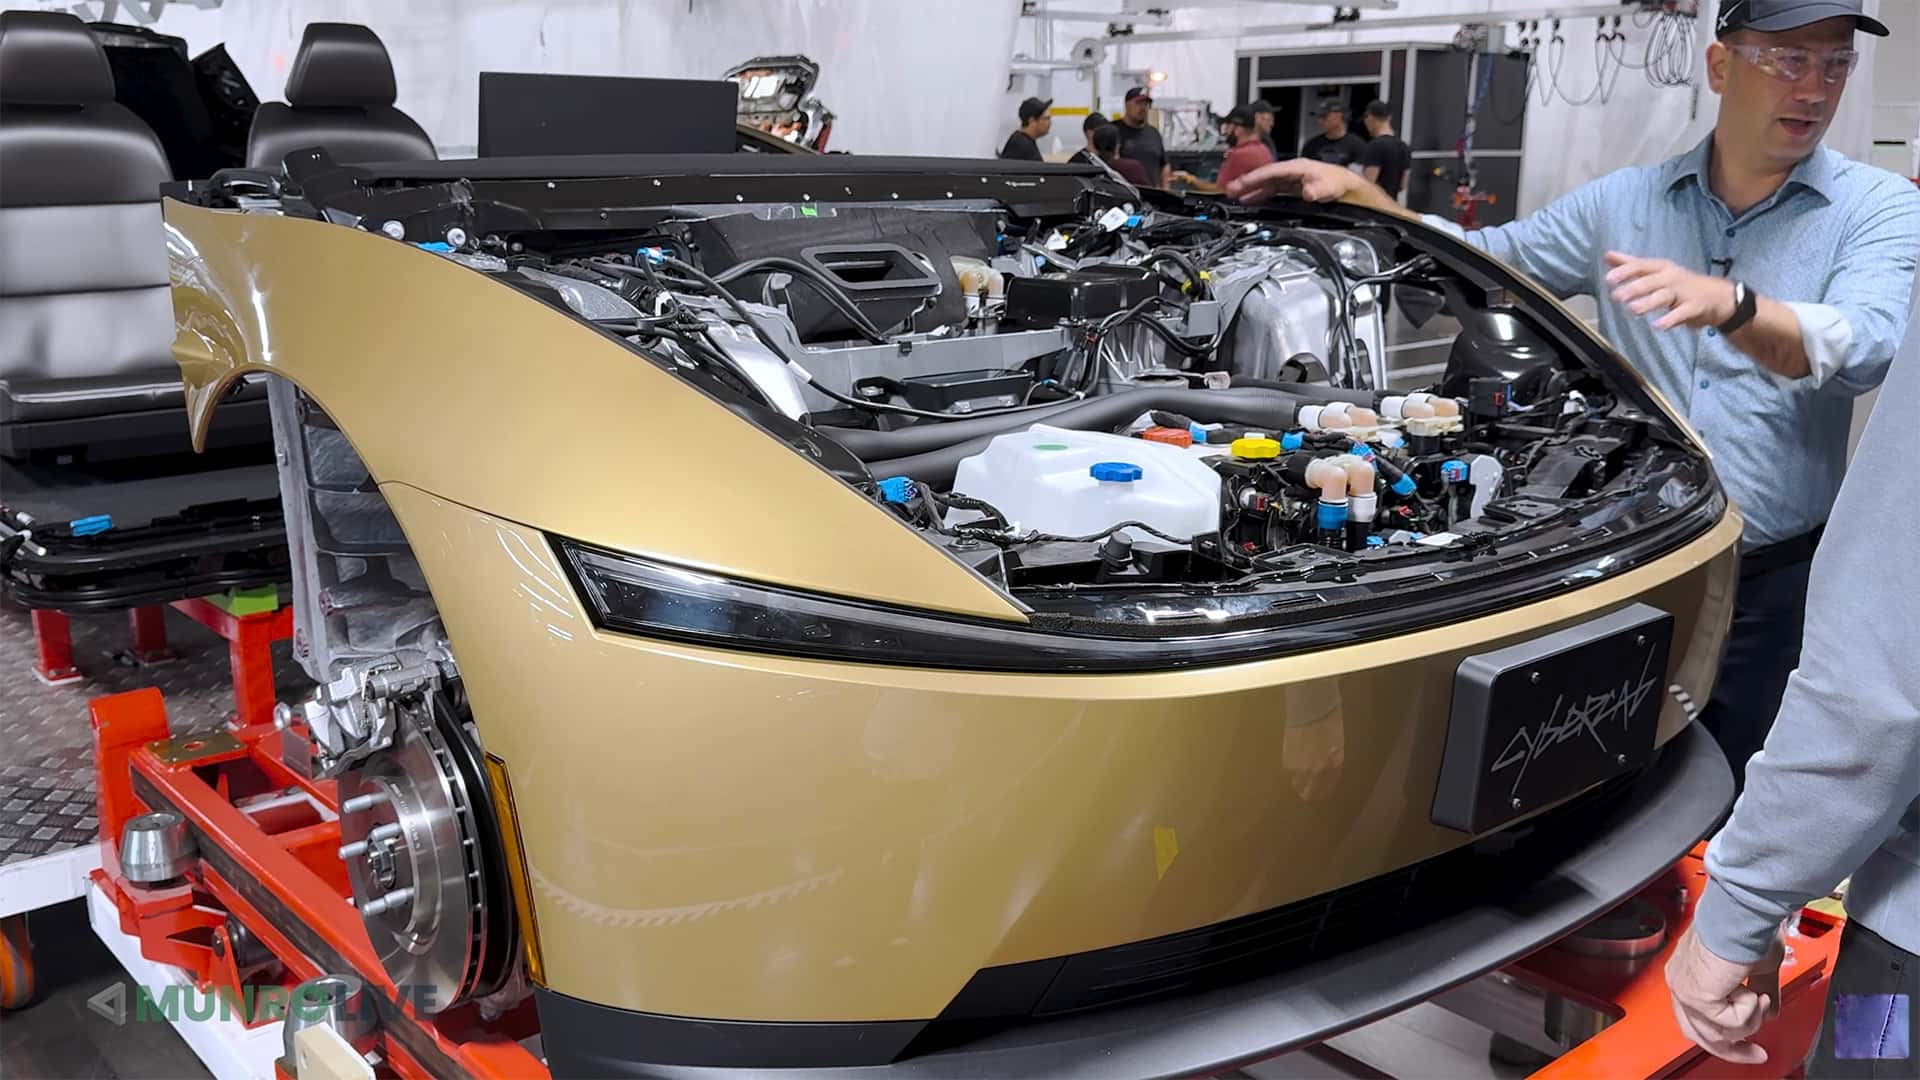
这些分总成带着线束和管路汇入自动合装线,由机器人定位、拼接,随后进入约25个工位的总装线。Model Y的总装工位是它的5到10倍。四个轮子在倒数第二个工位才装上,车在接近线尾时第一次靠自己的轮子落地,原本属于总装的大量工作已经被挪到了前面。
这套方案不是临时起意。特斯拉工程负责人莫拉维在视频中说,想法始于大约6年前:当时公司试图把既有设计自动化,怎么都做不好,最后得出的结论是问题出在车上、不在机器人身上。把车拆成更小的模块后,机器人有了更好的接近空间,工位之间也能排得更紧。
检测同样分段进行:单个零件先测,装成更大的模块后再测一次。前舱模块送到合装线时,电脑已经接好、系统已经自检过,这样可以避免零件被装到车身深处才发现有问题。
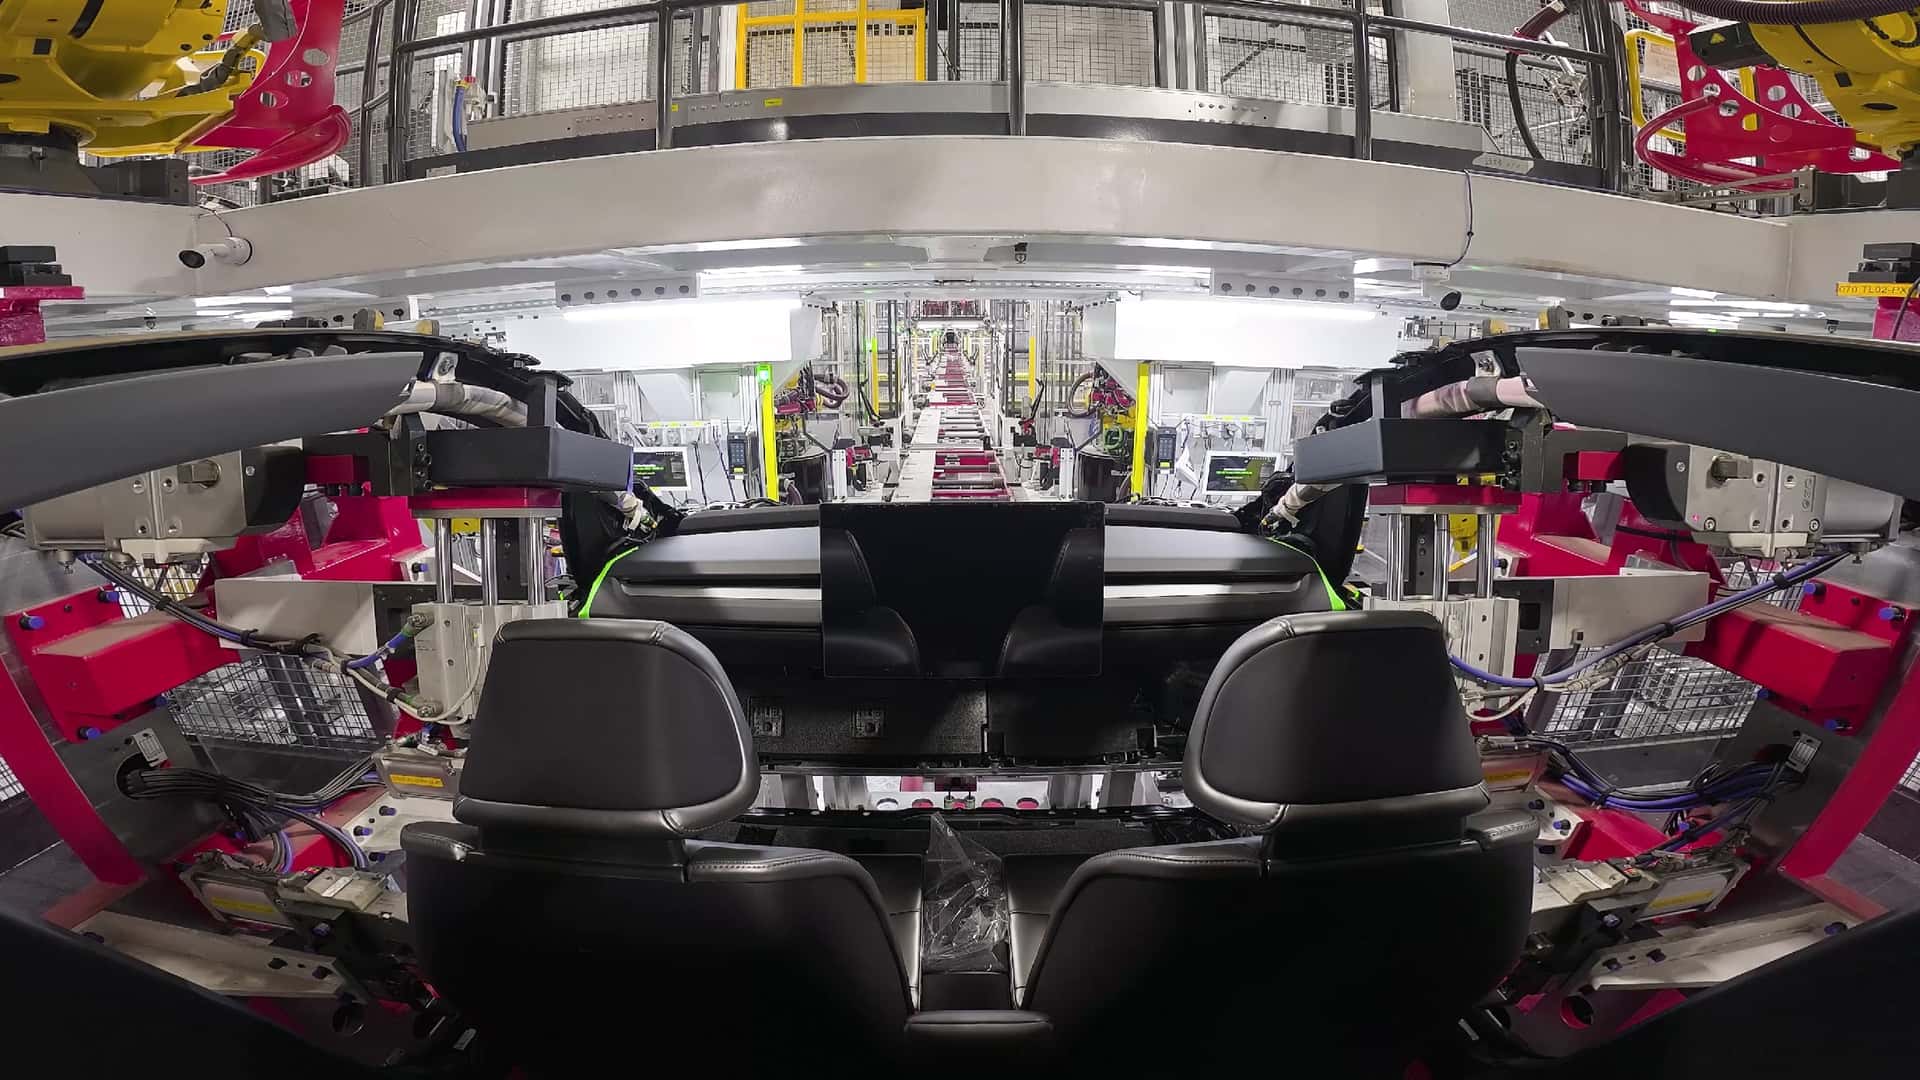
涂装是另一个被砍掉的环节。传统涂装车间会强迫车厂提前把车身焊完整,打断整个流程;Cybercab改用注塑时就带颜色的塑料外板,前后结构模块也不再做电泳,只有钢制侧围保留电泳。特斯拉说划痕仍可像普通车漆一样修复,此前也评估过贴膜等替代方案。美国新势力Slate同样用灰色塑料件省掉了喷漆。
产能上,特斯拉称这条线满产可达每年12.5万辆。但莫拉维承认工厂并不每天开工——原因不是效率不够,而是特斯拉铺开Cybercab运营的速度跟不上造车的速度。马斯克在最近一次财报电话会上把2030年的年交付目标定在500万辆,是当前销量的两倍多。
同行也在往同一个方向走。福特为Universal EV平台准备了类似思路的“装配树”,首款落地产品是3万美元级的Fathom皮卡,把串行流水线改成多分支并行,组件各自成型后再汇合。
真正值得对照的是特斯拉自己的中国工厂。上海超级工厂目前约36秒下线一台整车,年产能超过95万辆,零部件本土化率超过95%,Model Y后底板用6000吨压铸机一次成型。有意思的是,巴克莱9月的实地调研指出,上海工厂的自动化程度其实低于奥斯汀和柏林,冲压与涂装做到了100%自动化,但总装仍保留大量人工——用更低的人力成本换更快的节拍,比一味堆机器人更划算。
而在Cybercab真正要面对的Robotaxi赛道,中国的成本曲线已经压得更低。百度萝卜快跑第六代车RT6整车成本约20.46万元,比上一代降了60%,已覆盖28座城市、累计自动驾驶里程超3.5亿公里、周订单量达到25万单级别;小马智行第七代车型的自动驾驶套件物料成本比上一代下降70%,深圳车队单车日均净收入338元、日均23单。作为对照,Waymo在美国15座城市运营、车队超过4000辆,每周付费行程约50万次。
综合来看,拆箱式工艺把造一台车要多少工位、多少厂房面积这道题重新算了一遍:25个工位、78%的自动化率、没有涂装车间,节拍和占地面积都被压到极限。但“造得比投放快”这句话更值得琢磨——当制造能力不再稀缺,瓶颈就转移到了运营许可、投放节奏和每公里成本上。对中国车企而言,模块化分装、一体压铸、模内着色这些工艺值得跟进,尤其是为10万至20万元级的Robotaxi专用车做准备;但真正拉开差距的仍然是订单密度与单车成本,而不是总装线上少几个工位。